
 Лицензия на ведение бизнеса
Тенденции в технологии взвешивания сыпучих материалов: что меняется на конвейере
В течение десятилетий взвешивание сыпучих материалов на конвейере означало наличие весового каркаса, нескольких тензодатчиков и интегратора, который выдавал общий результат. Эта основа по-прежнему остается, но то, что окружает ее, быстро меняется. Измерение, которое когда-то было самостоятельной функцией, становится частью связанной, управляемой данными фабрики.
Если вы определяете требования к весовому оборудованию или его эксплуатируете, то направление развития имеет важное значение. Приборы, которые вы покупаете сегодня, будут работать на фабрике, которая более цифровая, чем та, которую вы сейчас эксплуатируете, и весовая система является одним из естественных мест, где этот цифровой слой присоединяется к физическому процессу.
В данной статье рассматриваются тенденции, формирующие взвешивание сыпучих материалов, начиная от качества сигнала и цифровых тензодатчиков до интеграции данных и предиктивного обслуживания, не преувеличивая реального состояния технологии.
1. От аналогового сигнала к цифровым данным
Самое давнее и самое фундаментальное изменение. Традиционный ленточный весомер преобразует нагрузку в аналоговый сигнал, который передается на интегратор и интерпретируется там. Цифровая система выполняет преобразование непосредственно в тензодатчике, передавая по линии цифровое значение.
Цифровая передача более устойчива к электрическому шуму, что имеет значение на предприятиях, полных приводов и двигателей. Это также означает, что сигнал приходит с большим количеством диагностической информации, такой как собственная температура и состояние тензодатчика.
Практическим эффектом является сигнал, которому можно доверять при более длинных кабельных линиях и при прохождении через зоны с электрическим шумом. На предприятии, где аналоговый сигнал может потребовать экранирования и тщательного прокладки кабеля, чтобы сохраниться, цифровой сигнал просто прибывает неповрежденным. Именно эта надежность делает возможными более продвинутые функции, потому что никакая программа не может восстановить сигнал, который был поврежден на проводе.
Саймо Технолоджи Ко., Лтд перешла свои весовые продукты на цифровые сигнальные пути, потому что более чистый сигнал является основой, на которой зависят все более высокоуровневые функции.
2. Цифровые тензодатчики и встроенная диагностика
Тензодатчик является самым требовательным к физическому состоянию элементом в системе, и традиционно он был самым трудно обследуемым. Цифровой тензодатчик изменяет это, сообщая о своем состоянии вместе с показанием веса.
Операторы теперь могут видеть с помощью интегратора или подключенной системы, дрейфует ли тензодатчик, является ли его температура аномальной или нагружается ли один из углов весов неравномерно. То, что раньше требовало ручной проверки, теперь может быть отображено в виде флага состояния.
Это не исключает необходимость технического обслуживания, но делает его более целенаправленным. Вместо того чтобы проверять все по фиксированному графику, вы проверяете те компоненты, которые, как показывают диагностические системы, требуют проверки, что позволяет более эффективно использовать ограниченное время технического обслуживания.
Есть еще одно преимущество в изоляции неисправностей. Когда на весах с несколькими тензодатчиками возникает ошибка, диагностика часто указывает на конкретный датчик, который дрейфует, вместо того чтобы заставлять техника проверять каждый из них по очереди. На крупном конвейере с несколькими тензодатчиками эта единственная информация может сократить время диагностики с часов до минут.
3. Переход к подключенным системам, видимым в облаке
Все больше ожидается, что данные о весе будут передаваться за пределы прибора. Интегратор, который только показывает общий результат на локальном дисплее, заменяется на тот, который также публикует общий результат, скорость и состояние в корпоративную сеть.
Эта связность обеспечивает несколько практических результатов. Руководители цеха могут просматривать скорости и общие показатели потока из контрольного пункта или удаленно, а данные могут автоматически поступать в системы учета, инвентаризации и управления технологическим процессом без ручного ввода.
Ценность не заключается в самой связи, а в том, что она исключает: ручное чтение дисплея, повторный ввод общих показателей и задержку между измерением и принятием решения. Исключение этих этапов уменьшает ошибки и ускоряет реакцию.
Существует также неочевидное, но важное преимущество для учета. Когда общий весовой показатель напрямую попадает в записи завода, это число - то, что выдает прибор, а не то, что кто - то записал с дисплея. Ручной ввод данных - это небольшой, но постоянный источник ошибок, и его устранение делает аудиторскую цепочку более прозрачной и ускоряет сверку.
4. Весовые данные как сигнал для процесса и технического обслуживания
Скорость потока или общий показатель - это только первое применение весовых данных. Тот же сигнал несет информацию о состоянии конвейера и технологического процесса, и операторы учатся ее интерпретировать.
Поясковый весы, которые внезапно показывают более значительные расхождения, чем обычно, могут сигнализировать о проблеме с нахождением ленты на роликах или о изношенном опорном ролике, а не о неисправности весового оборудования. Постоянное снижение суммарного показателя по сравнению с эталоном может указывать на накопление материала. Это - технологические сигналы, скрытые внутри измерений.
Рассматривая данные весового оборудования не просто как счетчик, а как диагностический канал, можно превратить поясковый весы в датчик для всего конвейера. Это недорогой способ получить информацию, которую в противном случае можно было бы получить только с помощью специального оборудования мониторинга.
Ключом к успеху является анализ сигнала в течение определенного периода времени, а не только одного показания. Одно суммарное показание говорит о том, сколько материала было перемещено, а график последовательности нулевых точек, уровней расхождений и проверок диапазона говорит о том, насколько здорово система. Именно в этом временном ряде и заключается диагностическое значение, и именно поэтому регистрация данных важнее, чем реальное время отображения на приборе.
5. Предиктивное обслуживание и мониторинг состояния
Следующим этапом после диагностики является прогнозирование. Когда данные весового оборудования регистрируются в течение определенного времени, появляются закономерности, предшествующие отказу. Наклон нулевого показания тензодатчика или прерывистый сигнал датчика скорости часто предупреждают о неисправности еще до ее полного проявления.
Прогноз не является единичной драматичной характеристикой, а представляет собой естественный результат последовательного ведения журнала. Как только на файле появятся несколько лет данных о нулевых показаниях, проверках диапазона и характеристиках сигнала, станет видна нормальная область, и любые отклонения от нее будут заметны. Системе не нужно быть умной; ей нужна история, и тогда отклонение, которое раньше было невидимым, станет очевидным заранее.
Предиктивное обслуживание использует эти шаблоны для планирования работ до того, как неисправность прервет производство. Вместо замены компонента через фиксированный интервал времени или после поломки вы заменяете его, когда данные показывают, что он ухудшается.
Ниже приведенная таблица сравнивает традиционный и новые подходы к техническому обслуживанию весовых систем.
| Аспект | Традиционный подход | Новый подход |
|---|---|---|
| Состояние тензодатчика | Ручной осмотр | Встроенные диагностические средства |
| Время калибровки | Фиксированный график | На основе дрейфа, управляемый состоянием |
| Использование данных | Только местный итог | Сетевой, многосистемный |
| Реакция на неисправность | После сбоя | До сбоя, по тренду |
6. Повышение точности за счет лучшего механического дизайна
В то время как электроника привлекает больше внимания, механическая часть также не стоит на месте. Конструкции весовых платформ улучшились по жесткости и изоляции от нагрузки, что напрямую повышает повторяемость и долговременную стабильность.
Лучший дизайн рамы означает, что весы более эффективно противодействуют поперечным силам и вибрациям, поэтому тензодатчики чувствуют только вертикальную нагрузку, которую они должны измерять. Именно эта механическая чистота позволяет цифровым функциям обеспечивать заявленную точность.
Стабильность стала самостоятельной целью дизайна. Весы, которые сохраняют свою точность в течение нескольких лет между калибровками, стоят больше, чем те, которые в краткий момент более точны, но дрейфуют с изменением температуры и нагрузки. Тенденция заключается в разработке конструкций, точность которых не только высока в первый день, но и стабильна с сезоном к сезону, что имеет значение для ежемесячной сверки на предприятии.
Компания продолжает совершенствовать конструкцию рамы и роликов, так как цифровой сигнал может быть только настолько хорошим, насколько хороша механическая структура, которая его генерирует. Программное обеспечение не может исправить ошибки в раме, которая неравномерно распределяет нагрузку.
7. Интеграция с весовыми питателями и управляющими контурами
Взвешивание сыпучих материалов сливается с управлением подачей и дозированием. Измерения ленточного весового прибора все чаще используются в качестве обратной связи в управляющем контуре для регулировки питателя или привода конвейера с целью поддержания заданной скорости.
Это размывает старую границу между ленточным весовым прибором, который измеряет, и весовым питателем, который управляет. Современные системы объединяют обе функции: непрерывно измеряют и непрерывно корректируют. В результате достигается более точное управление технологическим процессом с меньшим количеством отдельных приборов.
Для предприятий, которые уже используют весовые питатели и ленточные весовые приборы, эта тенденция означает, что эти приборы все чаще обмениваются данными и логикой, а не работают как изолированные устройства.
Граница между измерением и управлением исчезает, так как исходные данные одинаковы. То, сообщает ли прибор только скорость или также управляет двигателем для поддержания этой скорости, все чаще зависит от настройки, а не от жесткой категориальной разницы. Для покупателя это означает, что способность поставщика интегрировать обе функции имеет больше значения, чем этикетка на оборудовании.
8. Два примера на реальных объектах
Тенденции легче оценить, посмотрев, как они проявляются на реальном конвейере. Эти примеры описывают типичные ситуации, а не какое - то конкретно названное предприятие.
В первом случае, предприятие, которое вручную считывало общие показатели с локального интегратора, обновило оборудование до подключенной ленточной весовой установки, которая передаёт данные о расходе и общем объёме на свою управляющую сеть. Немедленным преимуществом стало окончание ручной записи данных, которая порождала периодические ошибки при вводе в бухгалтерские записи. С течением времени команда начала использовать разброс сигналов весовой установки, чтобы выявить развивающуюся проблему с роликами до того, как она привела к срыву ленты. Они назвали это неожиданным преимуществом обновления.
Второй пример связан с шахтным конвейером, где цифровой тензодатчик сообщил о необычной температурной тенденции. Плановый осмотр подтвердил развивающуюся проблему с подшипником вблизи взвешивающего участка, и датчик был отремонтирован до аварийной остановки в середине смены. Предупреждение поступило из данных, которые аналоговый датчик никогда бы не предоставил.
9. Что означают эти тенденции для покупателей
Когда вы выбираете весовое оборудование сегодня, вы выбираете платформу, а не просто прибор. Вопрос в том, сможет ли оно развиваться в соответствии с стратегией обработки данных предприятия, или же его придется заменить, когда появится необходимость в подключении.
Ищите цифровые сигнальные пути, встроенную диагностику и четкий путь для интеграции данных. Эти функции стоят немного дороже, но они обеспечивают будущую надежность установки и часто окупаются за счет более быстрого выявления неисправностей.
Также стоит узнать о прошивке и о том, как прибор будет обновляться на протяжении всего срока его службы. Платформа, которая может получать обновления, продлевает свой срок полезного использования и остается совместимой с развивающимися системами предприятия, в то время как закрытый прибор может стать «островом». Вопрос о программном обеспечении легко упустить из виду при покупке, но дорого оплатить потом.
Саймо Технолоджи может дать совет по поводу того, какие функции важны для конкретного применения, так как не каждая ленточная конвейерная система нуждается в полной цифровой инфраструктуре. Правильный выбор подходит к тенденции и фактическим условиям работы.
10. Часто задаваемые вопросы
10.1 Стоит ли доплачивать за цифровые тензодатчики?
Для большинства новых установок дополнительные диагностические возможности и иммунитет к помехам оправдывают небольшую премию. Цифровой тензодатчик сообщает о своем состоянии, что позволяет перейти от планового обслуживания к целевому. Преимущество наиболее заметно в тех случаях, когда доступ к весу затруднен или простои дороги, и менее значительным для простого, легко доступного конвейера, который часто проверяется.
10.2 Заменяет ли связность рутинную калибровку?
Нет. Связность и диагностика улучшают визуализацию, но не устраняют необходимость в проверках нуля и диапазона, а также периодической калибровке. Изменяется то, что система может сообщить вам, когда калибровка начинает отклоняться, и помочь вам запланировать ее в зависимости от состояния, а не по календарю. Физическая проверка по эталону остается обязательной.
10.3 Может ли ленточный весовой аппарат выявить проблемы с конвейером, не связанные с взвешиванием?
Да, косвенно. Сигнал весового датчика несет информацию о положении ленты, состоянии роликов и натяжении, так как все это влияет на показания нагрузки. Тренированному взгляду или программному обеспечению, отслеживающему сигнал, можно заметить увеличение разброса или дрейф, указывающие на механическую проблему. Это превращает весы в канал мониторинга состояния конвейера за небольшие дополнительные затраты.
10.4 Как мне подготовиться к этим тенденциям при покупке сейчас?
Выберите оборудование с цифровым путем передачи сигнала, встроенными диагностическими функциями и открытым путем для интеграции данных, даже если вы не будете использовать все это сразу. Убедитесь, что интегратор может публиковать данные в сеть вашего предприятия и что тензодатчики сообщают о своем состоянии. Это позволяет сохранить актуальность установки по мере развития стратегии обработки данных вашего предприятия, вместо того чтобы вынуждать проводить ее раннюю замену.
Недавно опубликовано
-
Saimo Technology: 30-летний путь в области взвешивания сыпучих материалов
1 сентября 2026 г.За каждой операцией по переработке сыпучих материалов, работающей на надежных цифрах, стоит компания, которая десятилетиями училас Подробнее
-
Угольные весовые питатели на электростанциях: как управление подачей топлива поддерживает сгорание в заданном режиме
1 сентября 2026 г.На угольной электростанции путь от бункера до горелки начинается с одного устройства, которое определяет, сколько топлива поступае Подробнее
-
Стандарты точности ленточных весов: OIML R50 и что на самом деле означают классы
31 августа 2026 г.Покупатель, который запрашивает "ленточные весы с точностью 0,5%", не указывая стандарт, сравнивает цены с числом, не им Подробнее
-
Как выбрать угольный весовой дозатор: Руководство покупателя для надежного измерения топлива
28 августа 2026 г.Угольный питатель, который дозирует топливо с неправильной скоростью, не объявляет о себе громкой поломкой. Он подает слегка обедн Подробнее

Свяжитесь с нами
Рекомендуемые продукты
-
 SAIMO Автоматический выборщик образцов поезда. Гвинтовые системы отбора проб. Пробы угляДоговороспособныйMOQ: 1 Combo
-
Система отбора проб для машины отбора проб типа пылесоса Saimo модели S70ДоговороспособныйMOQ: 1 Set
-
SAIMO Упорный к давлению весовой питатель угля, модель F55ДоговороспособныйMOQ: 1 Piece
-
Saimo F52 Среднедиапазонная весовая ленточная питательная система Весовой питательДоговороспособныйMOQ: 1 Piece
-
Контроллер кормушки Saimo Контроллеры веса 6105/6105B FH-02-6000PДоговороспособныйMOQ: 1 Piece
-
SAIMO Electronic PLR20-2D-J PL20 Сейфти-переключатели натяжного типа для защиты конвейеровДоговороспособныйMOQ: 1 Piece
-
SAIMO Электронный ременной датчик смещения ROS-2D-FM датчики смещения EXtaIIICДоговороспособныйMOQ: 1 Piece
-
Saimo 6301 Интегратор ленточного весового устройства 6301D Цифровой преобразователь FH-03-6000FДоговороспособныйMOQ: 1 Piece
-
saimo Детектор скорости PLR12R/PLR12RN/PLR12RS датчик скоростиДоговороспособныйMOQ: 1 Piece
-
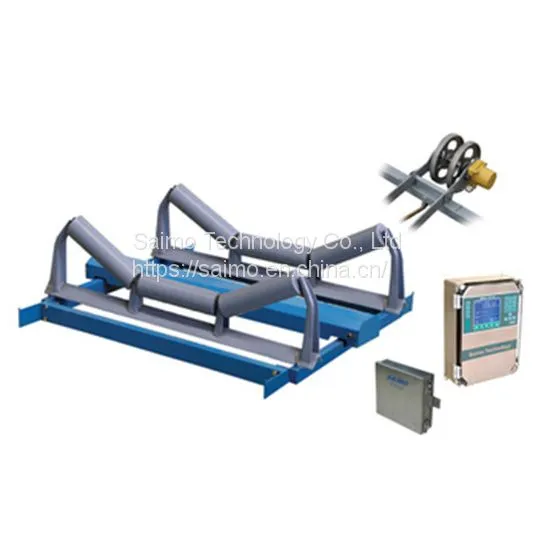
Saimo Technology ICS-FH-2 ленточный весыДоговороспособныйMOQ: 1 Piece
-
SAIMO F57 пневмотранспортный питатель угля для кипящего слоя котлаДоговороспособныйMOQ: 1 Combo
-
SAIMO Автоматический пробоотборщик для грузовиков. Гвинтовые системы отбора проб угляДоговороспособныйMOQ: 1 Combo
-
SAIMO F55 Устойчивый к давлению весовой питатель угляДоговороспособныйMOQ: 1 Combo
-
Saimo дозаторный контроллер Интегратор ленточный 6001/6001B FH-10-6000FДоговороспособныйMOQ: 1 Piece
-
saimo technology PL50 Детектор повреждений ремня PLR50ДоговороспособныйMOQ: 1 Piece
-
Системы сбора проб шнекового типа компании Saimo. ШНЕКОВАЯ СИСТЕМА СБОРА ПРОБ ДЛЯ ГРУЗОВИКОВДоговороспособныйMOQ: 1 Set
-
Устройство отбора проб модели S76 от SaimoДоговороспособныйMOQ: 1 Set
-
SAIMO ICS-FH-16 Высокоточная ленточная весыДоговороспособныйMOQ: 1 Combo
-
Saimo 6101 Интегратор ленточного весового устройства 6000 Интегратор FH-10T-6000FДоговороспособныйMOQ: 1 Piece
-
saimo technology датчик наклона Probe Модель PLR30M-FM EXta IIICДоговороспособныйMOQ: 1 Piece